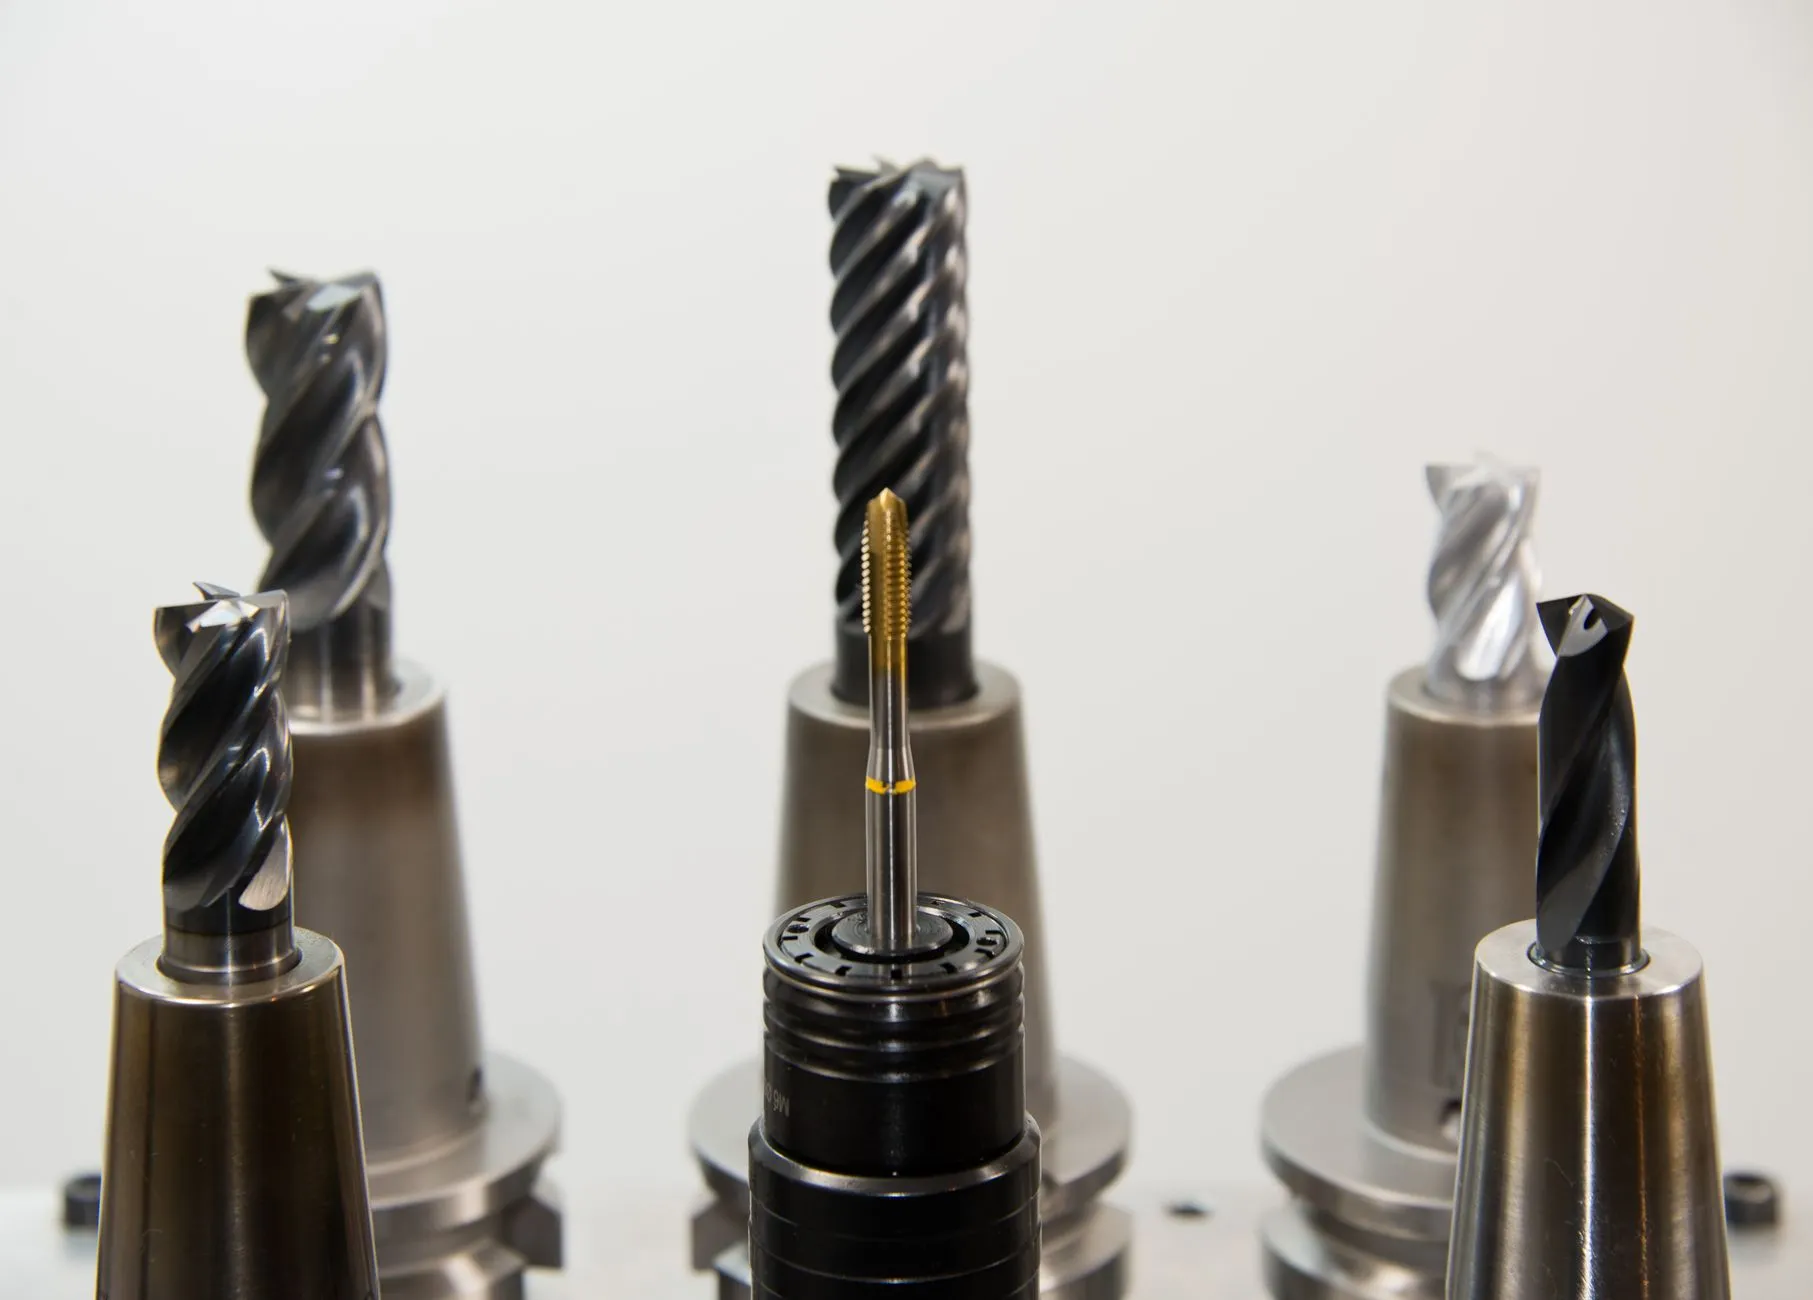
钻石工具在精密磨削中的应用解析:如何匹配不同材料的加工需求
在精密磨削领域,材料去除率与表面质量往往相互制约。当加工对象从普通钢件转向硬质合金、陶瓷或蓝宝石时,传统磨料很快暴露出寿命短、型面保持性差的问题。金刚石作为已知硬度最高的超硬材料,其工具在精密磨削中的价值正被重新审视——关键在于,如何根据被加工材料的特性去匹配钻石工具的粒度、结合剂与浓度。
不同材料对钻石工具的核心诉求
被加工材料的硬度、脆性与导热性,直接决定了钻石工具的设计方向。以硬质合金为例,其高温强度高、导热系数约为钢的3倍,磨削时热量易被工件带走,但钴相在高温下会催化金刚石石墨化。因此用于硬质合金磨削的钻石工具,多采用树脂结合剂并控制磨削区温度在600℃以下。而工程陶瓷(如氧化锆、碳化硅)脆性大、断裂韧性低,更适合用金属结合剂金刚石砂轮进行缓进给磨削,利用金刚石的高锋利度实现脆性去除,避免亚表面裂纹扩展。
粒度与结合剂的匹配逻辑
粒度选择并非越细越好。粗磨阶段,金刚石粒度通常选80/100目至140/170目,追求材料去除率;精磨则过渡到W20至W7,甚至W3.5以下,以降低表面粗糙度。结合剂方面,树脂结合剂自锐性好,适合低负荷精磨;金属结合剂把持力强,适合大余量成型磨削;陶瓷结合剂耐热性突出,在高速磨削中优势明显。浓度同样关键——浓度过高会导致容屑空间不足,烧伤工件;浓度过低则磨粒把持不牢,工具寿命骤降。
- 硬质合金:树脂结合剂,粒度120/140~W20,浓度75%~100%
- 光学玻璃:金属结合剂,粒度W40~W10,浓度100%~125%
- 蓝宝石衬底:陶瓷结合剂,粒度W20~W3.5,浓度50%~75%
深圳制造下的工艺控制要点
深圳作为精密工具制造聚集地,深圳制造的钻石工具在批次稳定性上已具备与国际品牌同台竞争的能力。实际磨削中,修整环节往往被低估。金刚石砂轮使用前需用碳化硅或刚玉修整轮开刃,露出足够容屑空间;使用中每间隔一定时间需进行在线修锐,避免磨粒钝化后产生滑擦与耕犁。冷却液的选择同样影响显著——针对硬质合金推荐使用水基合成液,针对陶瓷则建议使用油基冷却液,以抑制微裂纹产生。
某精密刀具厂在加工整体硬质合金立铣刀时,原用绿碳化硅砂轮磨削,单件工时约12分钟,表面粗糙度Ra0.4μm。改用晶宝金刚石树脂砂轮后,单件工时缩短至7分钟,Ra稳定在Ra0.2μm以内,砂轮寿命提升约4倍。这一案例说明,钻石工具并非简单替代,而是需要系统匹配材料、机床与工艺参数。
精密磨削的效率与质量平衡,本质上是对金刚石工具特性与被加工材料去除机理的深度理解。从粒度、结合剂到浓度与冷却方式,每个变量都影响最终结果。深圳市晶宝金刚石有限公司持续在超硬材料工具领域深耕,为不同材料加工场景提供可落地的钻石工具匹配方案。