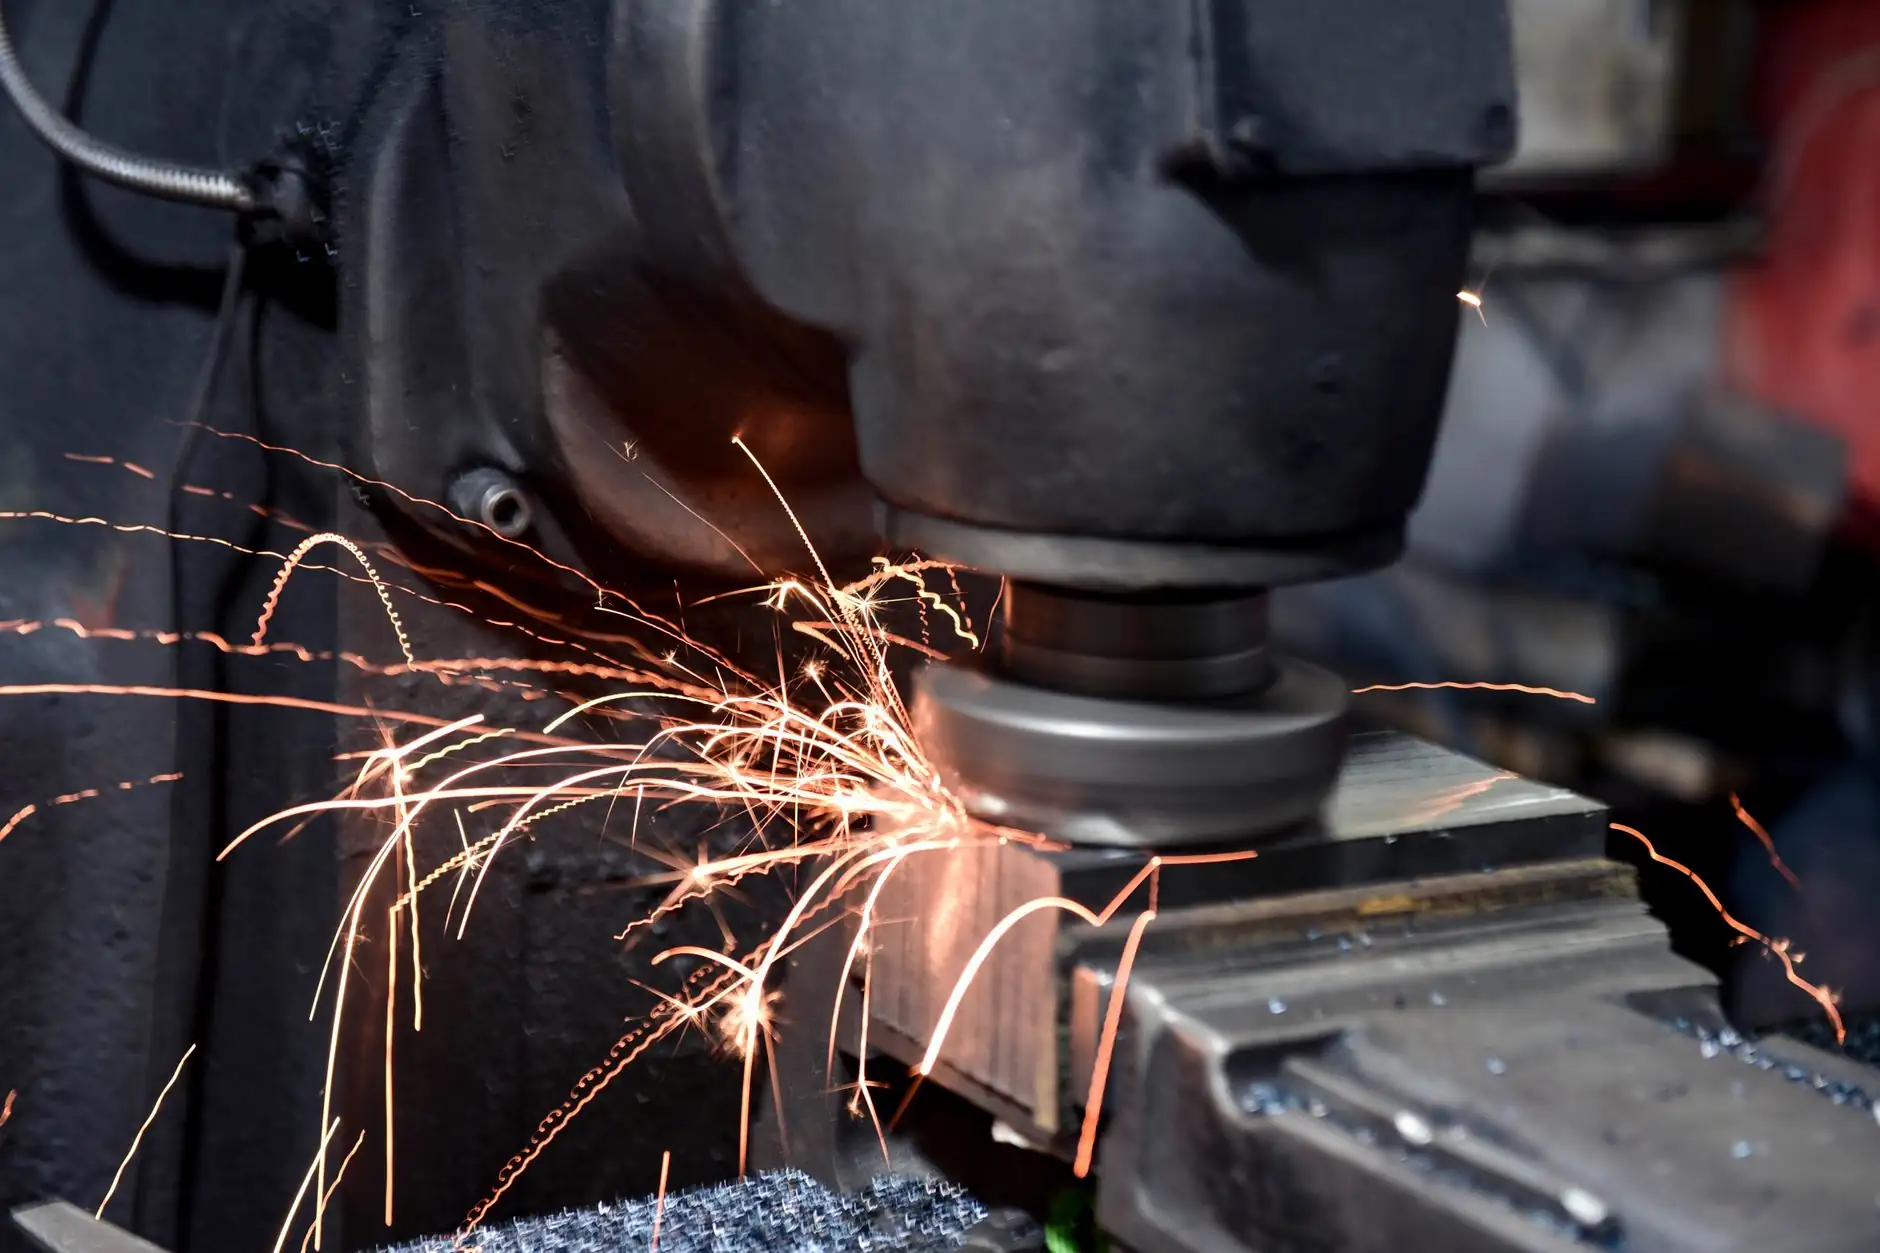
深圳金刚石工具行业观察:超硬材料技术迭代如何推动精密加工升级
在深圳精密加工产业链中,金刚石作为已知最硬的超硬材料,正在悄然改变传统磨削与切削的工艺边界。过去三年,深圳制造领域对钻石工具的需求年均增长约18%,尤其在3C电子、光学模具和半导体封装环节,超硬材料的技术迭代直接决定了加工精度能否从微米级迈向亚微米级。
从磨料到刀具:超硬材料的技术演进
传统树脂结合剂金刚石磨具在加工硬质合金时,容易因发热导致工件表面微裂纹。而当前主流的金属结合剂与陶瓷结合剂体系,通过调整胎体硬度和孔隙率,可将磨削区温度降低30%以上。更关键的变化发生在刀具端——聚晶金刚石(PCD)刀具的刃口钝圆半径已能稳定控制在0.5μm以内,这让镜面铣削铝合金、铜合金时无需后续抛光。
深圳制造企业近年来大量引入真空钎焊金刚石工具,其原理是将金刚石磨粒以化学冶金方式直接焊在钢基体上,露出高度可达磨粒粒径的70%以上。相比电镀工具,钎焊层的把持力提升近3倍,在加工碳纤维复合材料时,工具寿命从原来的2小时延长至12小时以上。
精密加工中的工艺控制要点
超硬材料工具的性能释放,高度依赖使用参数匹配。以金刚石砂轮磨削陶瓷基板为例,需要关注以下三个变量:
- 线速度:通常控制在25–35 m/s,过高会引发金刚石石墨化,过低则导致磨粒脱落不均。
- 进给速率:建议从0.5 mm/min起步,根据火花和声音动态调整,避免径向冲击。
- 冷却方式:优先采用油性冷却液或微量润滑(MQL),水基冷却易引发电化学腐蚀,缩短工具寿命。
另一个容易被忽视的细节是动平衡等级。金刚石砂轮在高速旋转下,微小的质量偏心就会放大为周期性振动,直接复印到工件表面形成波纹。深圳不少精密加工车间已将砂轮动平衡等级要求提升至G1.0级。
常见问题与应对思路
在实际产线中,钻石工具最常见的失效形式并非磨粒磨损,而是结合剂过早磨损导致磨粒脱落。遇到这种情况,不应简单调低进给,而应检查冷却液浓度和流量是否充足。另一个高频问题是金刚石刀具加工钢铁材料时出现化学磨损——铁与碳在高温下亲和力强,会加速金刚石消耗。此时应改用立方氮化硼(CBN)刀具,而非继续使用金刚石。
对于深圳制造中大量存在的硬脆材料加工,如氧化锆陶瓷、蓝宝石衬底,建议采用粗磨用金属结合剂、精磨用树脂结合剂的阶梯式方案,兼顾效率与表面粗糙度。
超硬材料的技术迭代并未止步于材料本身。激光修锐、电解在线修整等辅助工艺的普及,让金刚石工具的形貌控制更加精准。深圳作为精密加工的前沿阵地,对钻石工具的理解正从“耗材”转向“工艺变量”。谁能把超硬材料的特性吃透,谁就能在微米与纳米之间的竞争中拿到主动权。